Un projet de pièce plastique, trois plasturgistes consultés, et trois devis d'outillage qui vont de 4 200 € à 78 000 €. La réaction est presque toujours la même : quelqu'un se trompe, ou quelqu'un exagère. En réalité, personne ne se trompe. Les trois répondent simplement à des scénarios de production différents, et c'est là que tout se joue.
Parce que la question « combien coûte un moule d'injection plastique » n'a pas de réponse utile. La bonne question, celle qui structure toute la décision, tient en une ligne : à partir de combien de pièces cet outillage devient-il le choix le moins cher ? Un moule aluminium à 5 000 € peut ruiner un projet qui tourne à 200 000 pièces par an. Un moule acier 8 empreintes à 60 000 € peut être une catastrophe financière pour une production de 3 000 unités annuelles.
Ce qui suit donne une méthode de calcul du point mort, une comparaison chiffrée des trois grandes familles d'outillage, et une grille concrète pour évaluer un plasturgiste avant de signer. Pas de définitions académiques : des arbitrages.
Le procédé en 3 minutes : ce qu'il faut vraiment comprendre avant de chiffrer
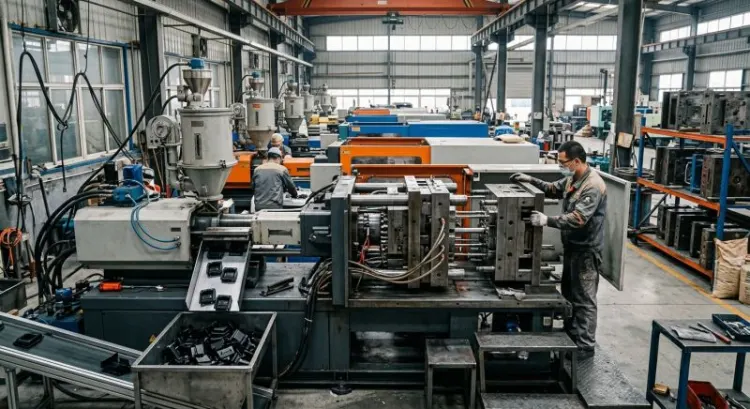
Inutile de devenir plasturgiste pour piloter un projet d'injection. Mais trois notions conditionnent directement le prix, et les ignorer revient à négocier à l'aveugle.
Le cycle d'injection et ce qui fait son temps
Les granulés de thermoplastique descendent dans une vis chauffante qui les plastifie. La matière fondue est injectée sous forte pression dans l'empreinte du moule, maintenue le temps que le seuil d'injection se fige, puis refroidie jusqu'à ce que la pièce soit assez rigide pour être éjectée sans se déformer. Le moule s'ouvre, les éjecteurs poussent, la pièce tombe. Cycle suivant.
Sur cet enchaînement, un poste écrase tous les autres : le refroidissement. Selon l'épaisseur et la matière, il représente couramment 50 à 70 % du temps de cycle. Autrement dit, une pièce trop épaisse ne coûte pas seulement plus de matière, elle immobilise la presse plus longtemps. Et une presse immobilisée, ça se facture à la seconde.
C'est aussi pour cette raison qu'un plasturgiste sérieux discute des épaisseurs de paroi avant de parler du prix. Ce n'est pas de la coquetterie technique. Un millimètre de trop sur une paroi peut allonger le cycle de plusieurs secondes, et sur 200 000 pièces, ces secondes deviennent des milliers d'euros.
Presse, tonnage et empreintes : le trio qui fixe le prix
Le tonnage d'une presse à injecter, c'est la force de fermeture qu'elle applique pour maintenir le moule fermé pendant que la matière arrive sous pression. Il se calcule grossièrement à partir de la surface projetée de la pièce multipliée par la pression d'injection nécessaire. Une pièce plate et large demande beaucoup de tonnage. Une pièce compacte et épaisse, beaucoup moins.
Le nombre d'empreintes, lui, définit combien de pièces sortent à chaque tir. Un moule mono-empreinte produit une pièce par cycle. Un moule 4 empreintes en produit quatre dans le même temps, divisant presque par quatre le coût machine par pièce. Presque, parce que le moule multi-empreintes est plus lourd, plus complexe à équilibrer, et exige souvent une presse plus grosse. Le gain existe, il n'est simplement jamais linéaire.
Les matières et leur incidence sur l'outillage
Le choix matière ne se limite pas aux propriétés de la pièce finie. Il retentit directement sur le moule.
Le polypropylène et l'ABS se transforment facilement et n'usent pas particulièrement l'outillage. Le polyamide chargé fibre de verre, c'est une autre histoire : les fibres agissent comme un abrasif permanent sur les zones de passage de la matière, et un moule prévu pour ce type de matière doit être en acier traité, sous peine de voir les seuils d'injection s'ouvrir progressivement et les cotes dériver au fil des tirs.
Il faut aussi anticiper le retrait, c'est-à-dire la contraction de la matière au refroidissement. Un POM ne retire pas comme un PC, et un PP chargé ne retire pas comme un PP vierge. L'usineur du moule taille donc les empreintes légèrement surdimensionnées, en fonction d'un retrait estimé. Changer de matière après la fabrication du moule, c'est souvent découvrir que les tolérances ne sont plus tenables. Ce genre de mauvaise surprise arrive plus souvent qu'on ne l'imagine.
Petite série ou grande série : où se situe réellement la frontière
Voilà le vrai sujet. Et la réponse va décevoir ceux qui cherchent un chiffre magique.
Il n'existe pas de seuil universel, il existe un point mort
Certains parlent de 1 000 pièces, d'autres de 10 000, d'autres encore de 50 000. Tous ont raison dans leur contexte et tort dans l'absolu, parce que la frontière ne dépend pas d'un volume mais d'un croisement de courbes.
La formule tient en une ligne :
Coût total = coût d'outillage + (coût unitaire pièce × quantité)
Pour comparer deux scénarios, on cherche la quantité à laquelle les deux coûts totaux s'égalisent. Concrètement : on soustrait le coût pièce du scénario le plus performant à celui du scénario le plus économe en outillage, puis on divise l'écart d'investissement par cet écart de coût pièce.
Exemple. Un moule aluminium à 6 000 € produit à 0,95 € la pièce. Un moule acier 4 empreintes à 34 000 € produit à 0,38 €. L'écart d'investissement est de 28 000 €, l'écart de coût pièce de 0,57 €. Point mort : 28 000 ÷ 0,57, soit environ 49 000 pièces. En dessous, l'aluminium gagne. Au-dessus, l'acier multi-empreintes devient imbattable et l'écart se creuse à chaque lot.
Cette arithmétique paraît triviale. Elle est pourtant escamotée dans la majorité des consultations, où l'on compare des prix d'outillage entre eux sans jamais les rapporter au volume réel.
Exemple chiffré comparé
Les ordres de grandeur ci-dessous valent pour une pièce technique de taille moyenne, sans contre-dépouille majeure. Ce ne sont pas des devis, mais des repères de raisonnement.
| Outillage prototype / aluminium | Moule acier mono-empreinte | Moule acier multi-empreintes | |
|---|---|---|---|
| Investissement outillage | 3 000 à 9 000 € | 12 000 à 30 000 € | 35 000 à 90 000 € |
| Coût pièce indicatif | 0,80 à 1,50 € | 0,45 à 0,80 € | 0,20 à 0,45 € |
| Durée de vie | 5 000 à 30 000 tirs | 300 000 à 1 M tirs | 1 M tirs et plus |
| Cadence | Faible, cycle long | Standard | Élevée, 4 à 16 pièces/tir |
| Délai de fabrication | 2 à 5 semaines | 6 à 10 semaines | 10 à 16 semaines |
| Pertinent à partir de | Préséries, jusqu'à ~10 000 pièces | 10 000 à 80 000 pièces | Au-delà de 80 000 pièces |
Ce tableau n'a pas vocation à trancher un projet. Il sert surtout à visualiser une chose : les trois colonnes ne se concurrencent pas vraiment. Elles occupent des territoires différents, et le seul juge de paix reste le volume cumulé sur la durée de vie du produit.
Les variables qui déplacent le point mort
Le calcul brut donne un repère. Plusieurs facteurs viennent ensuite le décaler, parfois nettement.
L'incertitude sur le design pèse énormément. Un produit dont la géométrie n'est pas figée, dont le marché n'a pas encore validé l'usage, ne mérite pas un outillage définitif. Chaque modification sur un moule acier multi-empreintes se paie en usinage, en rechargement, parfois en refabrication complète d'un bloc. Sur un moule aluminium, la même retouche coûte une fraction du prix. Payer un surcoût pièce pendant 18 mois pour conserver sa liberté de modifier, ça n'a rien d'irrationnel.
La durée de vie commerciale du produit compte tout autant. Un article saisonnier ou lié à un effet de mode n'atteindra jamais son point mort théorique, même si le volume annuel semble le justifier. À l'inverse, une pièce technique intégrée à une gamme stable depuis dix ans amortit un outillage lourd sans difficulté.
Viennent ensuite la trésorerie disponible, qui décide parfois seule de l'arbitrage, l'exigence esthétique et dimensionnelle, qui peut interdire d'emblée certaines solutions légères, et la cadence de livraison imposée par le client final. Une commande de 40 000 pièces à livrer en six semaines élimine mécaniquement le mono-empreinte, quel que soit le calcul.
Le piège du sur-outillage et celui du sous-outillage
Deux erreurs symétriques, aussi coûteuses l'une que l'autre.
Le sur-outillage : un moule 8 empreintes commandé pour un produit qui écoulera 3 000 pièces par an. L'investissement ne sera jamais amorti, la presse tourne quelques jours par an, et l'entreprise a immobilisé 60 000 € qui auraient financé son développement commercial. Ce cas se rencontre surtout quand le prévisionnel de ventes a été construit sur des espoirs plutôt que sur des commandes.
Le sous-outillage : un moule prototype acheté pour valider un concept, puis conservé « parce qu'il tient encore » alors que la demande décolle. Il rend l'âme à 15 000 tirs, en pleine montée en cadence, avec des bavures qui apparaissent sur la ligne de joint et un taux de rebut qui grimpe. Il faut alors lancer un nouvel outillage en urgence, subir dix semaines de délai et expliquer au client pourquoi les livraisons s'arrêtent. Une situation banale, et bien plus douloureuse que le surcoût qu'on croyait éviter.
Choisir son moule : les arbitrages qui engagent
Aluminium, acier prétraité, acier traité : à chaque matière son horizon
L'aluminium s'usine vite, dissipe bien la chaleur, coûte peu. Il plafonne en revanche autour de quelques dizaines de milliers de tirs et supporte mal les matières chargées. C'est l'outil des préséries, des séries pilotes et des petites productions durables.
L'acier prétraité offre un bon compromis : durée de vie confortable, coût raisonnable, réparabilité correcte. Il couvre une large part des besoins en série moyenne.
L'acier traité, plus dur, encaisse le million de tirs et résiste aux polyamides chargés fibre. Il coûte plus cher à l'achat et à l'usinage, mais il se recharge et se répare pendant des années. Sur une production longue, c'est souvent le moins cher au total, malgré une facture initiale intimidante.
Nombre d'empreintes : arbitrer cadence contre investissement
Multiplier les empreintes divise le coût machine par pièce. La logique est imparable, mais elle rencontre trois limites.
D'abord le tonnage : plus il y a d'empreintes, plus la surface projetée totale augmente, et plus la presse doit être puissante. Ensuite l'équilibrage de remplissage : les empreintes doivent se remplir simultanément et dans les mêmes conditions, faute de quoi certaines pièces présenteront des retassures ou des cotes différentes des autres. Enfin le coût de reprise : une empreinte endommagée sur un moule 16 cavités immobilise potentiellement tout l'outillage.
Dans les faits, un moule 4 ou 8 empreintes bien conçu bat souvent un 16 empreintes mal maîtrisé. La cadence théorique ne vaut rien si le taux de rebut suit la même courbe.
Moule standard, moule à tiroirs, moule à dévêtissage
Une pièce sans contre-dépouille se démoule dans l'axe d'ouverture. Simple, robuste, économique. Dès qu'apparaît un clip latéral, un trou perpendiculaire ou un filetage, il faut un mécanisme : tiroir, coulisseau, noyau dévissable. Chaque mécanisme ajoute de l'usinage, des pièces mobiles, de la maintenance et du temps de cycle.
Le réflexe utile, à ce stade, consiste à se demander si la contre-dépouille est fonctionnellement indispensable. Un trou latéral peut parfois être percé en reprise, un clip peut être réorienté, un assemblage en deux pièces peut coûter moins cher qu'un moule à tiroirs. Redessiner la pièce coûte souvent moins que complexifier le moule. C'est rarement le premier réflexe des bureaux d'études, et c'est pourtant là que se logent les plus belles économies.
Canaux froids ou canaux chauds
En canaux froids, la matière qui remplit les canaux d'alimentation se solidifie à chaque tir et part avec la pièce sous forme de carotte, à broyer ou à jeter. Simple, peu coûteux, mais générateur de pertes matière et de temps de cycle.
Le système à canaux chauds maintient la matière fondue dans un bloc chauffé jusqu'au seuil d'injection. Plus de carotte, moins de matière perdue, cycle raccourci, injection mieux contrôlée sur les moules multi-empreintes. Le surcoût d'outillage se situe fréquemment entre 8 000 et 20 000 € selon le nombre de buses, et la maintenance devient plus technique.
La pertinence se calcule exactement comme le point mort général : gain matière annuel plus gain de cycle, rapportés au surcoût. En dessous de 50 000 pièces par an, le calcul penche rarement en faveur des canaux chauds. Au-delà de 200 000, la question ne se pose quasiment plus.
Ce que la conception de la pièce fait gagner sur le moule
Voilà le levier le plus rentable de tout le projet, et le plus négligé.
Des dépouilles suffisantes sur les faces verticales évitent le grippage à l'éjection et les rayures. Des épaisseurs constantes limitent les retassures, ces creux disgracieux qui apparaissent en surface là où la matière était trop massive. Une pièce nervurée pèse moins qu'une pièce pleine, refroidit plus vite et se déforme moins. Le positionnement de la ligne de joint conditionne l'aspect visuel : mal placée, elle laisse une trace en pleine face vue. Le choix du point d'injection influence le sens de remplissage, les lignes de soudure et les déformations au refroidissement.
Chacun de ces points se corrige gratuitement sur un fichier CAO. Aucun ne se corrige gratuitement sur un moule usiné. Quelques heures de DFM en amont valent régulièrement plusieurs milliers d'euros d'outillage, et c'est probablement le seul conseil de cet article qui se vérifie sur absolument tous les projets.
Propriété du moule : la clause à ne jamais négliger
Point crucial, presque toujours absent des articles sur le sujet, et régulièrement source de conflits.
Payer un moule ne signifie pas automatiquement en être propriétaire au sens juridique, ni pouvoir le récupérer quand on le souhaite. Certains contrats prévoient une propriété du donneur d'ordre, d'autres une propriété partagée, d'autres encore laissent le sujet dans un flou confortable pour le sous-traitant.
Quatre questions à poser avant de signer : qui est propriétaire de l'outillage une fois payé ? Où est-il physiquement stocké, et cette information est-elle vérifiable ? Dans quelles conditions et sous quel délai peut-on le récupérer pour le transférer ailleurs ? Qui assume la maintenance préventive, le rechargement et les réparations d'usure, et à quel tarif ?
Sans réponses écrites, on ne choisit pas un fournisseur : on s'y attache. Et le jour où les prix augmentent, où les délais dérapent ou où l'entreprise change de mains, l'absence de clause coûte bien plus cher que la négociation qu'on a voulu éviter.
Choisir son plasturgiste : la grille d'évaluation
Adéquation du parc machine à votre besoin
Un plasturgiste équipé uniquement de presses 400 à 800 tonnes traitera mal une petite pièce technique de 60 tonnes : le réglage sera moins fin, le coût horaire disproportionné. Vérifier la plage de tonnages disponible, le nombre de presses susceptibles d'accueillir votre moule (une seule presse compatible, c'est un point de rupture), le niveau de robotisation et la capacité réelle à absorber un pic de commandes sans décaler tout le reste du planning.
Le moule est-il fabriqué en interne, en France ou en Asie
Un moule asiatique coûte souvent 30 à 50 % moins cher. L'économie est réelle, et elle s'accompagne de contreparties qu'il faut accepter en connaissance de cause : délais d'expédition, décalage horaire qui ralentit chaque échange technique, retouches qui deviennent des expéditions de plusieurs semaines, documentation parfois sommaire.
Un outillage fabriqué en interne ou chez un mouliste proche permet de corriger un défaut d'éjection en 48 heures. Sur un lancement tendu, cette réactivité vaut parfois davantage que les 15 000 € économisés à l'achat. Sur une pièce simple, sans urgence, l'arbitrage inverse se défend très bien. Le vrai problème n'est pas l'origine : c'est de la découvrir après coup.
Certifications et exigences sectorielles
ISO 9001 pour le socle qualité, IATF 16949 pour l'automobile, ISO 13485 pour le dispositif médical, aptitude au contact alimentaire pour l'agroalimentaire, salle propre pour certaines applications sensibles.
Une précision de bon sens : n'exiger que ce que le marché final impose réellement. Demander une certification automobile pour une pièce de mobilier revient à payer une structure qualité dont on n'utilisera rien, tout en réduisant drastiquement la liste des fournisseurs possibles.
Services périphériques qui changent la donne
Un plasturgiste doté d'un bureau d'études qui pratique le DFM et, si nécessaire, la simulation rhéologique, fait gagner du temps et de l'argent avant même le premier copeau. Les capacités de surmoulage, d'assemblage, de marquage, de contrôle dimensionnel et de stockage tampon évitent de multiplier les intervenants et les transports.
Sur des pièces à forte valeur, une prestation logistique avec stock déporté peut transformer complètement le besoin en trésorerie. Ça ne se voit pas sur le devis, mais ça se voit très bien sur le bilan.
Les questions à poser en consultation
- Quel est le délai d'outillage, du bon pour usinage jusqu'aux premiers échantillons ?
- Combien de mises au point sont incluses dans le prix du moule ?
- Quelle est la procédure de validation : échantillons initiaux, rapport dimensionnel, sur combien de pièces ?
- Quel taux de non-conformité est constaté sur des pièces comparables, et comment sont gérés les rebuts ?
- Quel engagement de maintenance préventive est prévu, à quelle fréquence, et qui la facture ?
- Le moule est-il rechargeable, et à quel coût estimatif en fin de vie des empreintes ?
- Le moule est-il fabriqué en interne ou sous-traité, et où ?
- Quel est le coût pièce à 5 000, 50 000 et 200 000 unités par an ?
Cette dernière question est probablement la plus révélatrice. Un interlocuteur qui répond avec précision maîtrise sa structure de coûts. Un interlocuteur qui élude a soit un problème de gestion, soit une intention de rattraper sa marge plus tard.
Les signaux d'alerte
- Un devis d'outillage global, sans détail des postes ni du nombre d'empreintes
- Aucune analyse DFM proposée, aucune remarque sur la conception de la pièce
- Un refus ou une gêne à communiquer l'origine du moule
- Aucune référence dans votre secteur ni sur des géométries comparables
- Un délai d'outillage annoncé nettement plus court que le marché, sans explication technique
- Une réticence à formaliser par écrit la propriété de l'outillage
Du projet à la première série : le déroulé réel d'un lancement
Savoir à quoi ressemble un lancement évite bien des malentendus sur les délais.
- Consultation et cahier des charges. Volumes annuels et cumulés, matière envisagée, tolérances, exigences d'aspect, contraintes réglementaires. Plus ce document est précis, plus les devis sont comparables entre eux.
- Revue de conception et DFM. Le bureau d'études reprend la pièce : dépouilles, épaisseurs, ligne de joint, points d'injection. Une simulation rhéologique peut compléter l'analyse sur les géométries délicates.
- Validation du plan d'outillage. Nombre d'empreintes, matière du moule, type d'alimentation, mécanismes. C'est le dernier moment où modifier ne coûte presque rien.
- Fabrication du moule. Comptez 4 à 6 semaines pour un outillage simple, 10 à 16 semaines pour un multi-empreintes complexe avec canaux chauds.
- Essais et échantillons initiaux. Premiers tirs, réglages, mesures. Un ou plusieurs cycles de retouches sont normaux, ils font partie du processus et non d'un dysfonctionnement.
- Validation client et lancement série. Rapport dimensionnel signé, accord formel, démarrage de la production.
- Vie du moule. Maintenance préventive à intervalles réguliers, suivi du compteur de tirs, rechargement des zones d'usure avant que les cotes ne dérivent.
Ce dernier point mérite qu'on s'y arrête. Un moule entretenu tient trois à cinq fois plus longtemps qu'un moule qu'on ne sort de la presse que pour le remettre en production. La maintenance préventive coûte peu. Le rattrapage curatif, lui, arrive toujours au pire moment.
Erreurs fréquentes qui coûtent cher
- Consulter uniquement sur le prix du moule. Un outillage moins cher assorti d'un coût pièce supérieur de 0,20 € devient le choix le plus onéreux dès quelques dizaines de milliers d'unités. Toujours comparer des coûts totaux à volume identique.
- Figer l'outillage avant d'avoir validé le produit. Tant que le marché n'a pas confirmé le produit, l'outillage doit rester léger et modifiable. Le surcoût pièce d'une présérie n'est pas une perte, c'est une prime d'assurance.
- Négliger le retrait matière. Changer de grade en cours de projet, ou passer d'un PP vierge à un PP chargé, décale les cotes de manière parfois rédhibitoire. La matière se fige avant l'usinage des empreintes, pas après.
- Choisir une matière par habitude. Le fait qu'un ABS ait convenu sur le projet précédent ne dit rien de sa pertinence ici. Repartir du cahier des charges fonctionnel : tenue mécanique, thermique, chimique, aspect, coût matière.
- Oublier de contractualiser la propriété du moule. Sans clause écrite, la récupération de l'outillage devient une négociation, souvent au plus mauvais moment.
- Sous-estimer le délai d'outillage. Un lancement commercial planifié sans intégrer les 12 semaines de fabrication du moule et les 3 semaines de mise au point conduit à des arbitrages précipités et coûteux.
FAQ
Combien coûte un moule d'injection plastique ?
De 3 000 à 9 000 € pour un outillage prototype ou aluminium, 12 000 à 30 000 € pour un moule acier mono-empreinte, et 35 000 à 90 000 € pour un multi-empreintes. Le prix dépend surtout de la taille de la pièce, du nombre d'empreintes et de la présence de tiroirs.
À partir de combien de pièces l'injection plastique devient-elle rentable ?
Il n'existe pas de seuil universel. Divisez l'écart d'investissement entre deux scénarios par l'écart de coût pièce : vous obtenez votre point mort. En pratique, l'injection devient intéressante face aux autres procédés à partir de quelques milliers de pièces.
Combien de temps faut-il pour fabriquer un moule ?
Comptez 2 à 5 semaines pour un outillage prototype, 6 à 10 semaines pour un moule acier standard, et jusqu'à 16 semaines pour un multi-empreintes avec canaux chauds. Ajoutez 2 à 4 semaines d'essais et de mise au point avant la série.
Quelle est la durée de vie d'un moule d'injection ?
De quelques milliers de tirs pour un moule aluminium à plus d'un million pour un acier traité correctement entretenu. Les matières chargées fibre de verre réduisent sensiblement cette longévité si l'acier n'est pas adapté.
Peut-on faire de l'injection plastique en très petite série ?
Oui, avec un outillage prototype ou des inserts interchangeables dans un moule porte-empreintes standard. C'est la solution classique pour des séries de 200 à 2 000 pièces, quand l'impression 3D ne tient pas les exigences matière ou d'aspect.
Impression 3D ou injection plastique : que choisir ?
L'impression 3D l'emporte sans discussion sur quelques dizaines de pièces et sur les géométries impossibles à démouler. L'injection reprend l'avantage dès quelques centaines à quelques milliers d'unités, avec de meilleures propriétés mécaniques et un aspect de surface supérieur.
Le moule m'appartient-il ?
Uniquement si le contrat le stipule. Exigez une clause écrite précisant la propriété, le lieu de stockage, les conditions de restitution et la répartition des frais de maintenance. C'est un point à traiter avant la commande, jamais après.
Un dernier mot avant de consulter
Le bon moule n'est ni le plus cher ni le moins cher. C'est celui qui correspond au volume réellement attendu et au degré de maturité du produit. Un outillage léger sur un projet incertain, un outillage robuste sur une référence installée : la logique est simple, elle demande juste d'être appliquée avec honnêteté sur les prévisions de vente.
Et l'essentiel de l'arbitrage se joue bien avant la commande, à l'étape conception, quand modifier une épaisseur ou déplacer une ligne de joint ne coûte encore que quelques heures de bureau d'études.
Le meilleur point de départ reste un échange technique sur votre pièce : faire chiffrer le projet, obtenir une analyse DFM sur vos fichiers CAO, et surtout demander deux scénarios d'outillage chiffrés côte à côte avec leur coût pièce respectif. Le calcul du point mort fera le reste, et la décision deviendra beaucoup moins intimidante qu'elle n'en avait l'air.